Артикул: 315-654 Модель: ЖПЕ-15(7Х) Секция: Дополнительная

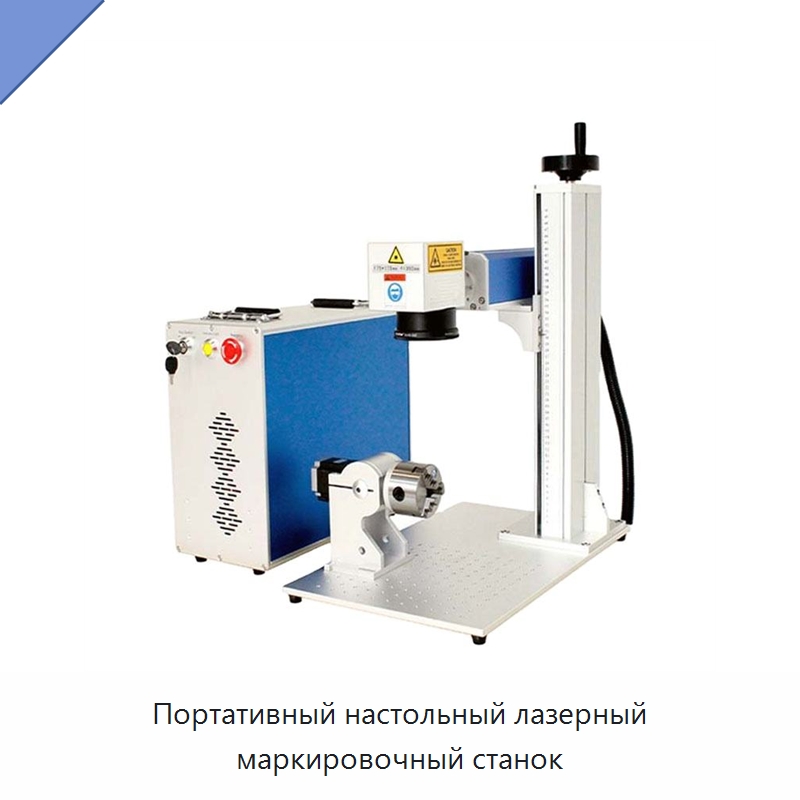
Портативный настольный лазерный маркировочный станок

Станок оснащён ЧПУ. Охлаждение воздушное, режим работы импульсный. Глубина гравировки составляет 0,1–1 мм, скорость гравировки — 1000–5000 мм/мин. Область маркировки — от 110 × 110 до 500 × 500 мм, рабочая точность — 0,01 мм. *

*) Описание оборудования представлено в авторской редакции иностранного производителя. Наши инженеры уже включили техническую и эстетическую редактуру описания в рабочий план. Мы в ближайшее время уточним терминологию и характеристики, перепроверим технические детали и доработаем текст так, чтобы описание ЖПЕ-15(7Х) закрывало большинство вопросов, а назначение, возможности и задачи оборудования стали понятны каждому. Не хотите ждать? Задайте вопрос прямо сейчас.

Наименование производителяBingyan Small Desktop Portable MAX RAYCUS JPT Mopa for Metal 20w 30w 50w 60w 80w 100w 200w Fiber Laser Marking Machine, BYLASER Fiber Laser Marking Machine JPT MOPA 60W 100W 200W 300W for Deep Engraving Cutting Metals MAX Laser, Portable 100w JPT Mopa M7 Engraver Rotary Fiber Laser Engraving Marking Machine for Jewelry, 3d 100w Mora M7 Fiber Laser Engraver Laser Marking Enclosed 50w 60w 80w 100w Fiber Laser Module 100w
Задать вопрос Искать на Baidu

Какую задачу решает лазерный маркировочный станок

Лазерный маркировочный станок используют для глубокой гравировки и резки металлов, а также для гравировки ювелирных изделий.

Характеристики ЖПЕ-15(7Х)

Модель (по базе 91Т)ЖПЕ-15(7Х)
Материал поднимаемого грузанержавеющая сталь, акрил, алюминий, кристалл, медь, стекло, сталь, кожа, МДФ, бумага, пластик, керамика, оргстекло, фанера, резина, камень, древесина, другое
Наличие ЧПУда
Режим охлаждениявоздушное охлаждение
Глубина гравировки0,1–1 мм
Скорость гравировки1000–5000 мм/мин
Тип лазераволоконный лазер, УФ-лазер
Лазерный маркировочный станок - гибкость поставки.
Мы отдаём себе отчёт, что у каждого проекта есть свои нюансы. В связи с этим мы можем обсудить адаптацию технических характеристик, типоразмеров и комплектации ЖПЕ-15(7Х) под ваши задачи (на площадке производителя-оригинала либо на нашем заводе в России).

Дата последней проверки актуальности информации: 27.09.26

Производитель и технические характеристики подтверждены.

Люди, которые искали Лазерный маркировочный станок, также смотрели:
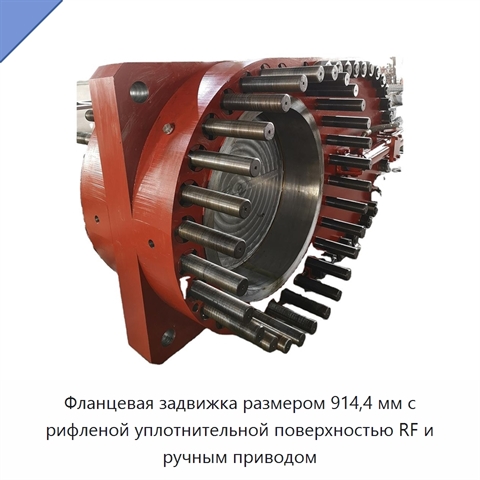
Фланцевая задвижка размером 914,4 мм с рифленой уплотнительной поверхностью RF и ручным приводом+5 фото

Фланцевая задвижка размером 914,4 мм с рифленой уплотнительной поверхностью RF и ручным приводом
Модель: БЛЕ-47(1Э)
Фланцевая задвижка размером 914,4 мм выполнена с фланцем RF, имеющим рифленую уплотнительную поверхность. Задвижечная конструкция снабжена ручным приводом. Рабочими средами служат масло, газ, пар и вода. Задвижка рассчитана на высокую или среднюю температуру рабочей среды.
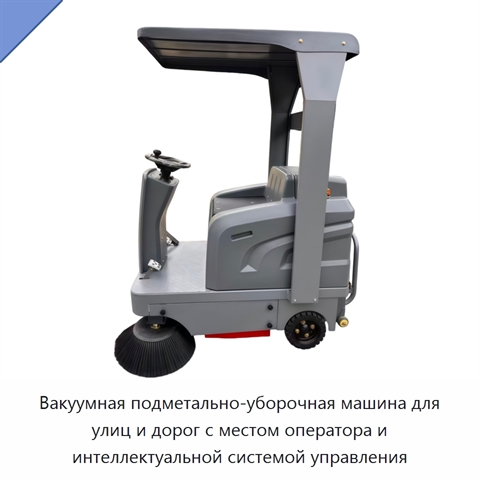
Вакуумная подметально-уборочная машина для улиц и дорог с местом оператора и интеллектуальной системой управления
Вакуумная подметально-уборочная машина для улиц и дорог с местом оператора и интеллектуальной системой управления

Модель: УРЕ-14(8Я)
Вакуумная подметально-уборочная машина предназначена для очистки улиц и дорог при муниципальном использовании. Исполнение предусматривает место оператора и интеллектуальную систему управления.
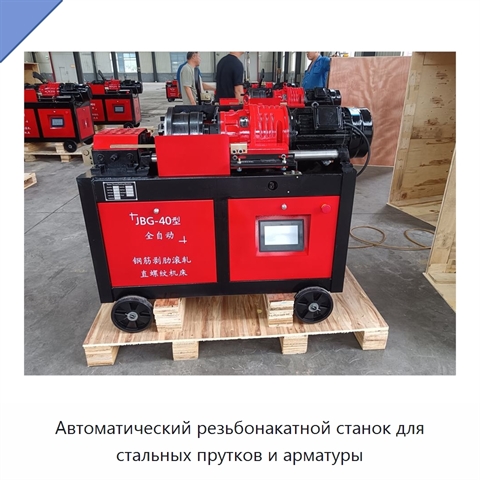
Автоматический резьбонакатной станок для стальных прутков и арматуры+4 фото

Автоматический резьбонакатной станок для стальных прутков и арматуры
Модель: ЕНК-44(8И)
Автоматический резьбонакатной станок выполняет накатывание резьбы на стальных прутках и арматуре. Оборудование предназначено для изготовления резьбовых элементов и обработки арматуры под соединительные муфты. Материал изделия — сталь; в составе оборудования предусмотрен двигатель. Напряжение — трёхф
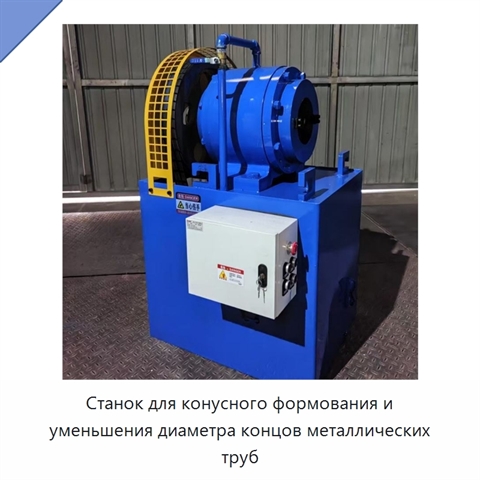
Станок для конусного формования и уменьшения диаметра концов металлических труб+2 фото

Станок для конусного формования и уменьшения диаметра концов металлических труб

Модель: МЛЭ-44(9А)
Станок предназначен для конусного формования и уменьшения диаметра концов металлических труб. Обработка выполняется методом холодного формования. В отличие от резки и сварки, этот процесс не нарушает структуру металла, сохраняет исходную вязкость и прочность на сжатие труб из углеродистой и нержавею